logo
Thuis > Producten > cnc precisie het machinaal bewerken >
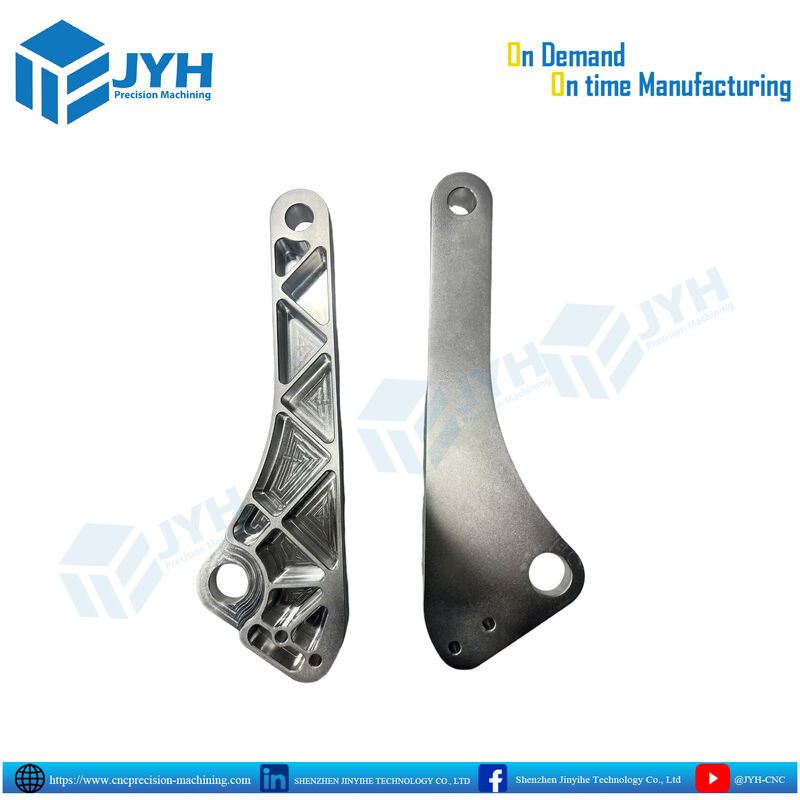
Custom Precision CNC Bewerkte 7075-T6 Aluminium Suspension Link Arm met ±0,001 mm Tolerantie en 5-Axis CNC Frees

Custom Precision CNC Bewerkte 7075-T6 Aluminium Suspension Link Arm met ±0,001 mm Tolerantie en 5-Axis CNC Frees

±0

001 mm tolerantie ophangarm

7075-T6 Aluminium pivotbeugel

Plaats van herkomst:

China

Merknaam:

JYH

Modelnummer:

OEM/ODM

Neem contact met ons op
Vraag een offerte
Productgegevens
Tyoe van dienst:
≥3840 Hz
Productievolume:
Van prototype tot massaproductie
Tolerantie:
± 0,001 mm
Software:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Oppervlakteafwerking:
Ra 0,4 - 1,6 µm
Bewerkingstolerantie:
±0,01 mm (nauwere toleranties beschikbaar)
Materiaal:
Aluminium, staal, titanium, messing, kunststof
Warmtebehandeling:
Beschikbaar op aanvraag
Kleur:
Zwart/Sliver en kan worden aangepast
Bewerkingsprocessen:
Frezen, draaien, boren, slijpen
Verwerking met mout:
CNC-bewerking
Anderen:
Tekening, foto's en monsters zijn welkom
Markeren:

±0

,

001 mm tolerantie ophangarm

,

7075-T6 Aluminium pivotbeugel

Betaling en verzendvoorwaarden
Min. bestelaantal
1
Verpakking Details
Aangepaste verpakking
Levertijd
5-8 dagen
Betalingscondities
L/C, D/A, D/P, T/T
Levering vermogen
Van prototype tot massaproductie
Gerelateerde producten
Neem contact met ons op
Sandy Xu
Contact opnemen
Productbeschrijving
Custom Precision CNC Bewerkte Aluminium Suspension Link Arm & Pivot Bracket
Ontworpen om zware cyclische scheer, buigmomenten en dynamische belastingen te weerstaan.Deze op maat gemaakte precision CNC bewerkte aluminium structurale ophangingslink arm levert maximale torsiestijfheid bij minimale massa. Vervaardigd door middel van continue, snelle 4-assige en 5-assige CNC-freescentra,het onderdeel is voorzien van een ingenieursontwerp met een driehoekige web-pocket (isogrid pocketing) die het niet-structurele gewicht vermindert en stijve scheerwebben intact laat.
De geometrie met twee pijven bevat hoogprecieze doorboorde pijvenboringen en blinde lokalisatiepen die zijn ontworpen voor naaldrollagers, bollagers of persbuizen.Multi-stage adaptieve ruwe en hoge snelheid trochoïdale contouren houden vlakke datum gezichten en strikte hole-to-hole midden afstand toleranties tot ±0.008 mm (±0.0003 inch). Elk apparaat is afgewerkt met een uniforme slijpmiddelblasing gevolgd door een optionele Type II of Type III hardcoat geanodiseerde oppervlakte om slijtage op de weg, grind in de weg te weerstaan,en corrosieve atmosferische omstandigheden.
Technische specificaties
Parameter Standaardspecificatie Engineering Notes & Capability
Materiële oproepen Aluminium 7075-T6, 6061-T6, 6082-T6 7075-T6 wordt aanbevolen voor toepassingen met hoge schokken; 6061-T6 voor algemeen gebruik
Bewerkingsmethode Simultane CNC-freeswerkzaamheden met 4 / 5 assen Multi-holte adaptieve vrijheid en eenvormige afwerking
Dimensionele toleranties ±0,010 mm algemeen; tot ±0,005 mm kritisch Beoordeeld volgens de normen ISO 2768-m/f of ASME Y14.5
Pivot Boor ware positie Binnen Ø0,012 mm ten opzichte van primaire datums Zorgt voor een bindingsvrije rotatie op dubbel-pivotverbindingen
Boringscylindriciteit / afvoer Binnen 0,005 mm (0.0002 inch) Critisch voor de levensduur van de bearing met interferentie-fit
Oppervlakteafwerking (zakken) Ra 0,8 μm - Ra 1,6 μm (32 - 63 μin) Schoon CNC-scalping langs interne webwanden
Oppervlaktebehandelingen Glasperlenblaas (matte), MIL-A-8625 Type II / Type III hardcoat Doorzichtige, zwarte, titaniumgrijze of op maat gemaakte anodiserende kleurstoffen
Kwaliteitscontrole 100% CMM-inspectie, luchtmeting door booringen, oppervlaktebuigzaamheidstester Volledige FAI, 3.1 materiaalcertificaten en afdrukken
Voor de selectie van het bouwmateriaal: AL 7075-T6 versus AL 6061-T6 versus Titanium Ti-6Al-4V
Het kiezen van het juiste substraat voor hoogbelastingspivotverbindingen vereist een evenwicht tussen vermoeidheidsweerstand, opbrengststerkte, massa en totale productiekosten:
Eigendom / Metrische waarde Aluminium 6061-T6 Aluminium 7075-T6 Titanium van categorie 5 (Ti-6Al-4V)
Kracht van het rendement (S)y) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
Vermoeidheidsterkte (107cycli) 96 MPa 160 MPa 510 MPa
Dichtheid (ρ) 20,70 g/cm3 20,81 g/cm3 4.43 g/cm3
Specifieke modulus (E/ρ) ~ 25,5 GPa/ ((g/cm3) ~ 25,6 GPa/ ((g/cm3) ~ 25,7 GPa/ ((g/cm3)
Efficiëntie van de bewerkingscyclus Snel (100% van de uitgangspunt) Snel (~95% uitgangspunt) Langzamer (~ 25-30% van de uitgangspunt)
De rol van de primaire industrie Lichte robots, frames Motorsport wishbones, lucht- en ruimtevaart Extreme-temperatuur-aerobanden
DFM & Precision Machining Hoogtepunten
  • Stressvrij isogrid webbing:De interne zakwanden en hoekradius zijn geoptimaliseerd voor de hoek van de eindmolen, waardoor reststressconcentratie wordt voorkomen en tegelijkertijd de structurele stijfheid tegen laterale flexie wordt behouden.
  • Eenvoudig instellen van de as:Zowel de dynamische draaiboringen als de precisieblinde lokalisatie-speldgaten worden in dezelfde opstelling van de datumbevestiging gevormd, waardoor coaxialiteit wordt gewaarborgd en speldbinding tijdens dynamische meerasige reizen wordt voorkomen.
  • Gecontroleerde wanddikte:De webdikte wordt binnen ±0,015 mm gehandhaafd over de gehele vloer en de randen van de omtrek, waardoor geklets, trillingen van dunne wanden en het wegduwen van gereedschappen tijdens hoogvoerpassages worden voorkomen.
  • Berekeningen van de draad- en boogruimte:Alle lagerbooringen en bevestigingsdraden houden rekening met de ingenieursfilmdikte van het latere anodiseren (10-25 μm voor type II/type III), waardoor na de coating niet-verdraagbare passen voorkomen.
Productiecontrolelijst voor vragen
  1. Bijdragen aan native 3D CAD-bestanden (.STEP of.IGES) naast een 2D-ingenieursontwerp (.PDF) met lagers (H7, P7 of aangewezen tolerantieband) en datumschema's.
  2. Identificeer de doellegering op basis van de werkstress (specificeer 7075-T6 voor hoge dynamische cycli of 6061-T6 voor standaardbelastingen).
  3. Specificeer de vereisten voor oppervlaktebehandeling: fijne glaskralen, heldere/kleurige anodisering volgens MIL-A-8625 Type II of hardcoat (50 μm) voor zware slijtage.
  4. Verduidelijking van de hardwarevereisten (bijv. voor de pers gefixeerde bussen, vooraf geïnstalleerde messing-/roestvrije Helicoil-inzetstukken of gaten voor het lokaliseren van de pen).

Stuur uw vraag rechtstreeks naar ons

Privacybeleid China Goede kwaliteit cnc precisie het machinaal bewerken Auteursrecht © 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Alle rechten voorbehouden.